

Kun erä viillonkestäviä käsineitä epäonnistuu asiakkaan tuotantolinjalla, kustannukset rajoittuvat harvoin hylättyyn varastoon. Menetetty tuotantoaika, turvallisuusvaatimusten puutteet ja uudelleenhankinnan taakka kasvavat nopeasti. Työstämme suojakäsineiden valmistajana, joka toimii omalla tehtaallamme Rugaossa, Jiangsussa, useimpien toimitushäiriöiden perimmäinen syy ei ole virheellinen käsinesuunnittelu, vaan puuttuva linkki sertifioidun näytteen ja volyymilähetyksen välillä. Tämän aukon kuromiseksi on olemassa kurinalainen viiltosuojakäsineiden tehdastarkastus ja toimiva laadunvalvontajärjestelmä. Johtopäätös on suoraviivainen: tarkista tehtaan johdonmukaisuus, ei yhtä vaikuttavaa näytettä.
Miksi tehdastarkastus merkitsee enemmän kuin laboratoriotesti
Standardit, kuten ANSI/ISEA 105 ja EN 388, kuvaavat, mitä käsine voi tehdä laboratorio-olosuhteissa. Ne eivät takaa, että seuraavat tuhat paria käyttäytyvät samalla tavalla. Tehdastarkastus vastaa toiseen kysymykseen: voiko tämä valmistaja toistaa sertifioidun suorituskyvyn äänenvoimakkuudella?
Strukturoitu auditointi tarkastelee dokumentoidut menettelyt, koneen kalibrointitietueet ja määritellyt tarkastuspisteet. Se paljastaa myös, kuinka tehdas reagoi, kun jokin menee poikkeamaan spesifikaatioista. Esimerkiksi neulonnan aikana käsineitä punnitseva laitos ottaa kiinni langan kireydeltään ennen kuin se vaikuttaa valmiisiin tuotteisiin. Laitos, joka testaa vasta lopussa, havaitsee ongelmat, kun materiaali ja työ on jo käytetty.
Hyvin hoidetussa tehtaassa laatuongelmat havaitaan ajoissa. Alla oleva kaavio näyttää tyypillisen jakauman siitä, missä vikoja, jotka lopulta vaikuttavat valmiiseen käsineeseen, havaitaan ensimmäisen kerran tuotantovirrassa.
Viiltoa kestävien käsinevaurioiden osuus, jotka havaittiin ensin kussakin tarkastusvaiheessa (kuvaava kuvio).
Tärkeimmät alueet, jotka on katettava viiltosuojattujen käsineiden tehdastarkastuksessa
Tehokas auditointi jäljittää arvoketjun kuidusta pakkaukseen. Ostajien tulee jäsentää käynti neljän ydinalueen ympärille: saapuva materiaali, neulonta, upotus tai pinnoitus ja lopputarkastus. Jokaisella alueella on omat hyväksymiskriteerinsä ja omat vikamoodinsa.
| Tarkastusalue | Varmistuspisteet | Tuotantovaikutus |
|---|---|---|
| Saapuva material | Kuitutyyppi ja denier, pinnoiteyhdisteen erätietueet, toimittajatodistukset | Langan vaihtaminen muuttaa leikkaustehoa, vaikka etiketti pysyy samana |
| Neulominen process | Koneen mittari, ommeltiheys, käsineiden painon näytteenottovälit | Pieni jännityspoikkeama vaikuttaa saumattomaan käsineen eheyteen ja lopulliseen leikkauspisteeseen |
| Kastaminen tai pinnoitus | Lietteen viskositeetti, viipymäaika, uunin lämpötilaprofiili, kovettumisaika | Pinnoite thickness and adhesion drive grip, abrasion, and measured cut performance |
| Lopullinen inspection | Leikkauskestävyyden näytteenotto, mittatarkistukset, visuaalinen ja etiketin tarkastus | Vahvistaa erän käyttäytymisen ennen pakkaamista ja lähettämistä |
Auditointiraportissa tulee kirjata se, mitä kullakin portilla havaittiin, ei vain sitä, onko tehtaalla laatukäsikirja. Käytännön testi on yksinkertainen: voiko kunkin aseman kuljettaja kuvata hyväksymiskriteerit lukematta seinäjulistetta?
Leikkausvastusstandardit: mitä tarkastuksen tulee vahvistaa
Leikkausvastus ei ole yksittäinen luku. Pohjois-Amerikan ostajat luottavat ANSI/ISEA 105:een, jonka suorituskyky on A1:stä A9:ään. Eurooppalaiset ostajat käyttävät standardia EN 388, joka raportoi numeerisen asteikon tasolta 1 - 5. Molemmat järjestelmät käyttävät erilaisia testausperiaatteita, joten yhden standardin mukaan hyvin toimiva käsine voi käyttäytyä eri tavalla toisessa. Auditoinnin tulee varmistaa, minkä standardin mukaan tehdas on sertifioitu ja kattaako testiraportti nykyisen tuotantolinjan.
| Aspekti | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Leikkaa tasoasteikko | A1 - A9 | Tasot 1-5 |
| Testin periaate | Tomodynamometri, mittaa leikkausvoimaa grammoina | Vallankaappaustesti, mittaa leikkausindeksin pyörivää terää vasten |
| Yhteinen teollinen eritelmä | A4 - A6 metallin ja lasin käsittelyyn | Tasot 3–5 vertailukelpoista altistumista varten |
| Raportoi kattavuus | Kämmen ja joskus täyskäsine | Useita näytteitä eri käsinealueilta |
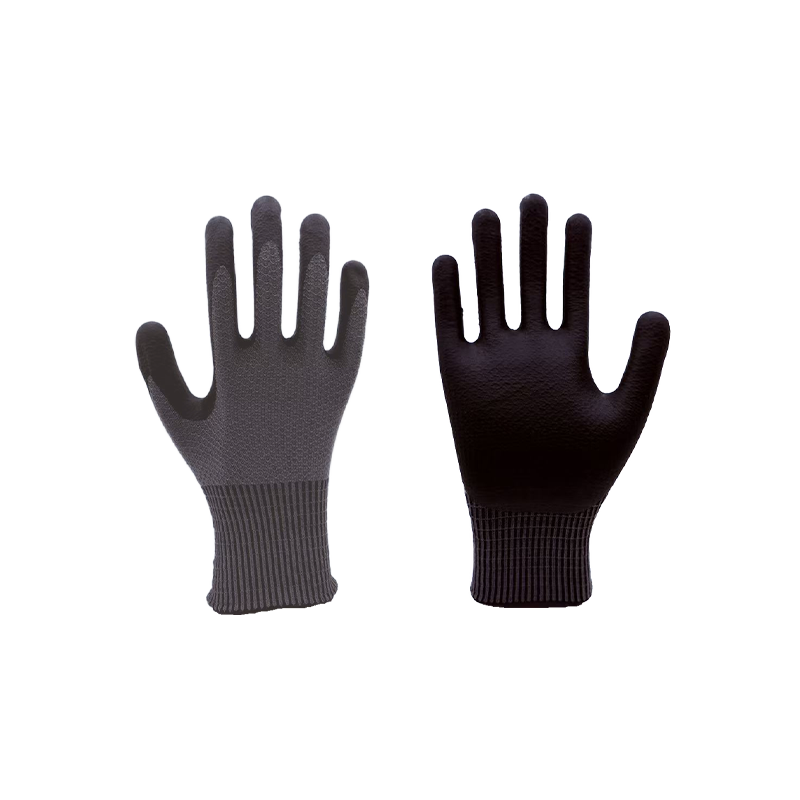
Kun spesifikaatio vaatii A5-viillonkestävyyttä, tehtaan pitäisi pystyä näyttämään testiraportit samalta auditoitavalta tuotantolinjalta, ei vain kuukausia aikaisemmin laboratorioon lähetetty näyte. Hyvä esimerkki tästä tasosta on 13-koon A5-harmaa, erittäin suorituskykyinen viiltosuojakäsine, joka on oman valikoimamme ydin. Ennen spesifikaation lukitsemista ostajien tulee myös ymmärtää ero viiltosuojan ja viiltosuojan terminologian välillä, jota käsitellään artikkelissamme. alan opas .
 13-koon A5 harmaat korkean suorituskyvyn viiltoa kestävät käsineet Tämä litsikuvioinen neulottu käsine, jossa on nitriilivaahtopinnoite, tarjoaa EN388 Level E viiltosuojan, tasapainottaa joustavuutta, pitoa ja kulutuskestävyyttä tarkkuus- ja logistiikkatehtäviin. Näytä tuote →
Laadunvalvontapisteet tuotantovirrassa
Laadunvalvonnan viiltosuojakäsinetehtaan tulee olla porttien sarja, ei yksittäinen lopputesti. Seuraavat tarkistuspisteet ovat vähimmäisvaatimukset luotettavalle toimitusketjulle:
- Saapuvan materiaalin tarkastus: tarkista kuitutyyppi, denier ja pinnoitemassa ostospesifikaatioiden mukaisesti.
- Neulontaprosessin näytteenotto: mittaa käsineiden paino ja ommeltiheys määräajoin koneen ajautumisen havaitsemiseksi.
- Pinnoitteen levityksen tarkastukset: tarkkaile lietteen viskositeettia, upotusaikaa ja kovettumislämpötilaa.
- Leikkauskestävyystestaus: suorita tuotantonäytteet asianmukaisen standardin mukaisesti aikataulun mukaisesti.
- Mittojen ja saumojen tarkastus: tarkista pituus, mansetin tyyli ja mahdolliset saumatut rakenteet.
- Lopullinen silmämääräinen tarkastus ja pakkaus: erottele vialliset käsineet ja varmista etiketin tarkkuus.
Jokaisella portilla on oltava määritelty näytteenottosuunnitelma. Tehdas, joka testaa yhden parin erää kohden, ei suorita laadunvalvontaa; se suorittaa eleen. Alla oleva taulukko näyttää lopputarkastuksen aikana havaittujen vikojen tyypillisen jakautumisen päällystettyjen viiltosuojattujen käsineiden valmistuksessa.
- Pinnoite voids 30%
- Mittojen poikkeama 25 %
- Ommel- tai neulovirheitä 20 %
- Pintakontaminaatio 15 %
- Muut 10 %
Pinnoite- ja viimeistelylaatu: tarinan toinen puolisko
Kämmenpinnoite erottaa usein pelkän viiltoa kestävän käsineen sellaisesta, jota on käytännöllinen käyttää koko työvuoron ajan. Pinnoitteen kemia, viskositeetti, viipymäaika ja kovettumisprofiili vaikuttavat kaikki pitoon, kulutuskestävyyteen ja lopulliseen mitattuun leikkaustehoon. Tarkastuksessa tulee varmistaa, että nämä parametrit on dokumentoitu kunkin tuotteen osalta ja että niitä noudatetaan tuotantotietueessa.
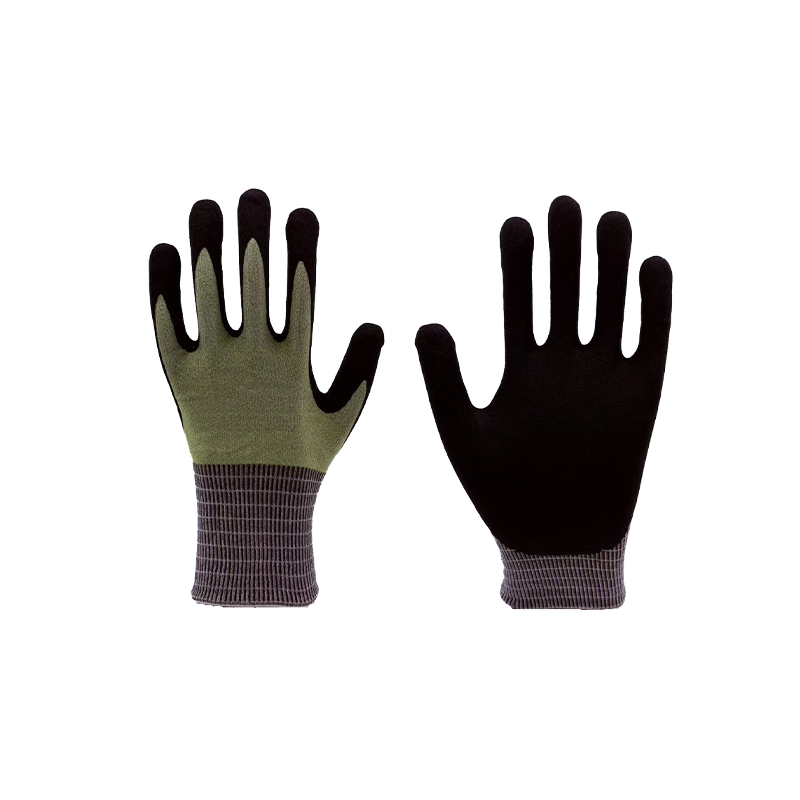
Sovelluksissa, joissa terän altistuminen on yhdistetty karkeisiin pintoihin tai öljyisiin osiin, pinnoitusstrategia muuttaa käsineen taloudellisuutta. Leikkauksenkestävä täysin upotettu hiomakäsinemme on relevantti esimerkki: HPPE-peruslanka antaa leikkausluokituksen, kun taas hankaava pinnoite kestää kulutusta. Jos pinnoitteen levitystä ei valvota, ostaja perii käsineen, joka epäonnistuu käytön alussa.
 Leikkauksenkestävät täysin upotetut hankauskäsineet 15 gaugen täysin upotettu huurrekäsine, jossa yhdistyvät HPPE, lasikuitu ja polyesteri A4-leikkaukselle ja tason 4 hankauskestävyydelle, sopii öljyisten tai karkeiden pintojen käsittelyyn. Näytä tuote →
Punaiset liput viiltosuojattujen käsineiden tehdastarkastuksessa
- Tarrat, joissa luetellaan sertifiointistandardi ilman vastaavaa testiraporttia varsinaiselle tuotantolinjalle.
- Ei erän jäljitettävyyttä: tehdas ei voi yhdistää valmiita erää saapuvan materiaalin tietueisiin.
- Tarkastusasemat ilman määriteltyjä läpäisy- tai hylkäyskriteerejä.
- Pinnoiteparametrit, jotka säädetään käyttäjän kokemuksen perusteella dokumentoitujen prosessiasetusten sijaan.
- Leikkaa testauslaitteet, joita ei ole koskaan kalibroitu tai joista puuttuu kalibrointitietueita.
- Erilaisia vastauksia näytteenottotiheydestä myynnistä, tuotannosta ja laadukkaasta henkilöstöstä.
Yksi punainen lippu ei välttämättä hylkää tehdasta, mutta kahta tai useampaa tulisi käsitellä selkeänä varoitussignaalina.
Kun tarkastus paljastaa edistyneen valmistuskyvyn
Ostajat, jotka tarvitsevat suojaa yli A5, etsivät usein komposiittilankoja, iskusuojaa tai monikerroksisia kämmenvahvikkeita. Nämä rakenteet lisäävät neulomisen, muovauksen ja tarkastuksen monimutkaisuutta. Auditoinnissa tulee selvittää, miten tehdas käsittelee tätä monimutkaisuutta, koska sama kurinalaisuus koskee yksinkertaisempia tuotteita.
Esimerkiksi A6-leikkauksenkestävät käsineet, joissa on TPR-iskunvaimennus, vaativat muovausvaiheen ja tyynyn kohdistuksen silmämääräisen tarkastuksen asennuksen jälkeen. Jos tehdas demonstroi valvottua tuotantoa tällä monimutkaisella tasolla, sen perusviillonkestävä käsinelinja noudattaa todennäköisesti samaa laatukuria.
 A6 viiltoa kestävät TPR-iskuja vaimentavat käsineet Tässä hanskassa on 18 gaugen vuoraus, jossa on volframikuitua A6-viillon kestävyyttä varten, TPR-iskuliuskat ja kämmenpehmusteet, joten tämä käsine sopii korkean riskin metallintyöstö- ja pelastusoperaatioihin. Näytä tuote →
Auditointi ei ole kertaluonteinen tapahtuma. Onnistuneen auditoinnin jälkeen ostajan ja tehtaan tulee sopia näytteenottotiheydestä, dokumentaatiostandardeista ja viestintäkanavista. Tämä jatkuva laadunvalvontapiiri tekee hyvästä tehtaasta luotettavan toimittajan.
Noudatamme tätä periaatetta omilla tuotantolinjoillamme Jiangsussa ja toivotamme tervetulleeksi ostajat, jotka haluavat varmistaa prosessin itse. Jos sinulla on kysyttävää testausmenettelyistämme tai haluat keskustella tarkastussuunnitelmasta, tiimimme on tavoitettavissa yhteydenottosivu .
Usein kysytyt kysymykset
Mitä eroa on tehdastarkastuksella ja laatutarkastuksella?
Auditoinnissa arvioidaan tehtaan kokonaisjärjestelmää: menettelytapoja, dokumentaatiota, jäljitettävyyttä ja prosessin ohjausta. Tarkastuksessa varmistetaan, että tietty erä täyttää sovitut vaatimukset. Molempia tarvitaan luotettavaan viiltosuojattujen käsineiden hankintaan.
Kuinka usein viiltosuojakäsineiden tehdas tulee auditoida?
Vähintään kerran vuodessa vakiintuneelle toimittajalle ja ennen ensimmäistä suurta tilausta uudelle toimittajalle. Suuren linjamuutoksen, hankinnan tai suuren poikkeavuusprosentin pitäisi käynnistää lisätarkastus.
Takaako tehdastarkastus, että jokainen käsine on viiltosuojattu?
Mikään tarkastus ei voi taata jokaista yksikköä. Hyvin suoritettu auditointi vähentää riskiä varmistamalla, että tuotantoprosessi on pätevä, laitteet on kalibroitu ja näytteenottosuunnitelma on riittävän aggressiivinen tarttumaan kiinni ennen lähetystä.
Mikä viiltokestävyystaso minun tulee määrittää metallin käsittelyyn?
Kevyille peltilevyille ja yleiskokoonpanolle A4-A5 on yleinen valikoima. Voimakkaaseen leimaamiseen, lasin käsittelyyn ja teräviin paljasreunoihin A6 tai sitä korkeampi on sopivampi. Tarkastuksen tulee varmistaa, että tehtaan testausmenetelmä vastaa tavoitetasoasi.