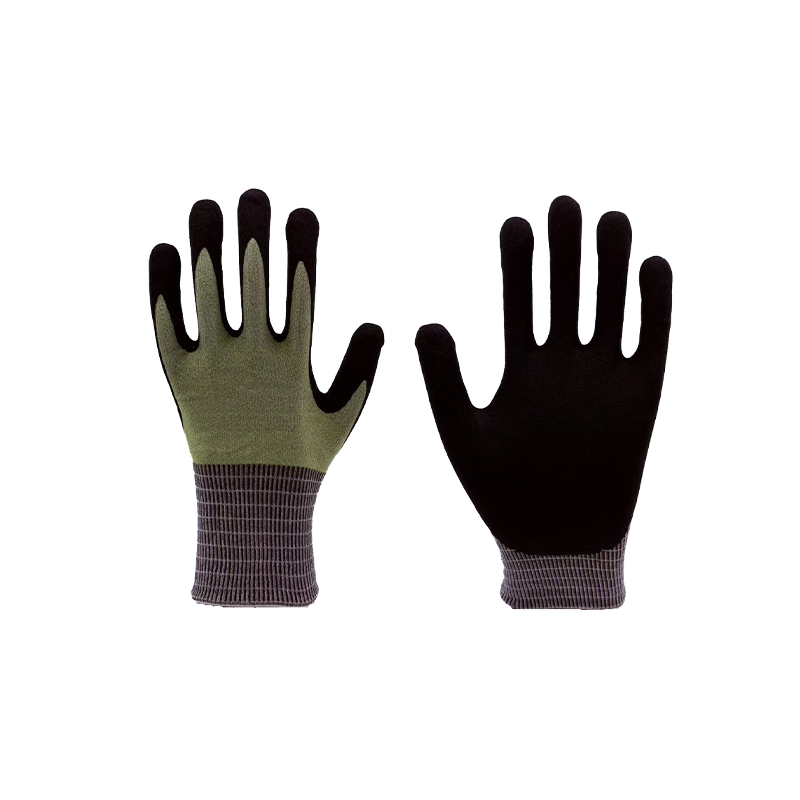


Ostaja avaa ANSI A5 -käsinepakkauksen ja suorittaa viiden minuutin tarkistuksen. Kolme paria läpäisee; neljäs lukee noin 1700 grammaa leikkausvoimaa. Tietolomakkeessa luki A5 - noin 2200 g ja enemmän. Onko siis hansikas väärä, vai onko testi?
Valmistajalla, joka harjoittaa omaa tutkimus- ja kehitystoimintaa ja omaa laboratoriota, vastaus ei yleensä ole kumpaakaan. Leikkauskestävyys on vaihteluväli, ei kiinteä luku, ja ainoa luotettava tapa pitää tuotantoerä alueen sisällä on ohjata lankaa, neulosta, pinnoitetta ja kastolinjaa ja varmistaa sitten valmis käsine kalibroiduilla testeillä jokaisessa erässä – ei kerran, näytteenottovaiheessa.
Tämä ero erottaa kaksi toimittajaa, jotka molemmat painavat "A5" laatikkoon. Yksi testasi prototyyppiä kaksi vuotta sitten. Toinen tietää, miksi numero liikkuu, kuinka pitkälle se voi liikkua ennen kuin erä hylätään, ja mitä linjalla on säädettävä, kun se liikkuu. Tässä on, miten testaus todella toimii, missä toleranssit elävät ja mitä kysyä ennen spesifikaation hyväksymistä.
Mitä leikkaus- ja hankausarvot todellisuudessa mittaavat
Kaksi leikkaustestimenetelmää hallitsee, eivätkä ne ole keskenään vaihdettavissa. US-standardi ANSI/ISEA 105 käyttää ASTM F2992:ta suoralla TDM-100-terällä ja raportoi näytteen leikkaamiseen tarvittavan voiman grammoina tasoille A1–A9 lajiteltuna. Eurooppalainen standardi EN 388:2016 säilyttää vanhemman coupe-testin heikomman suorituskyvyn materiaaleille, mutta siirtyy ISO 13997 -suoraterätestiin korkean suorituskyvyn langoille, raportointitasot A–F, 2 N–30 N ja enemmän.
Koska terän geometria ja kuormitus eroavat toisistaan, kahta asteikkoa ei voida muuntaa kaavalla. A5 sijaitsee suunnilleen samalla alueella kuin EN-tason E monissa aramidi- ja HPPE-rakenteissa, mutta kartoitus muuttuu lankasekoituksen, vuorauksen painon ja pinnoitteen mukaan. Käsittele mitä tahansa muunnostaulukkoa arviona, älä koskaan väitteenä.
Laboratoriossa kolme muuttujaa ohjaa suurimman osan leviämisestä:
- Lanka ja mittari. 13 gaugen aramidivuoraus ja 18 gaugen HPPE-vuoraus voivat saavuttaa molemmat A5:n ja käyttäytyä kädessä täysin eri tavalla. Tarkempi mittari yleensä ostaa kätevyyttä; raskaammat vuoraukset ostavat kestävyyttä.
- Pinnoite. Nitriili, lateksi ja PU muuttavat pitoa, kulutuskestävyyttä ja suorituskykyä märkänä, joten leikkaustesti on toistettava päällystetyllä käsineellä, ei vain paljaalla vuorauksella.
- Näytteen valmistelu. Kämmenestä leikattu litteä kuponki ei ole sama esine kuin kolmiulotteinen käsine. Peukalon haara ja sormenpäät, joissa neule on venynyt ja ohuempi, ovat yleensä heikoimmat kohdat - ja kohdat, jotka todennäköisimmin leikataan todellisessa työssä.
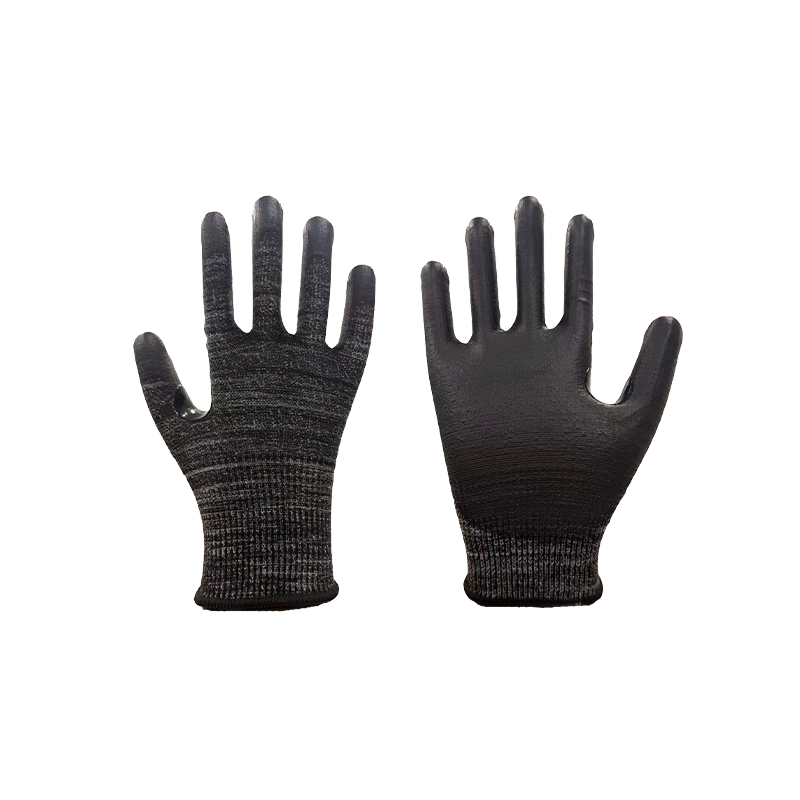
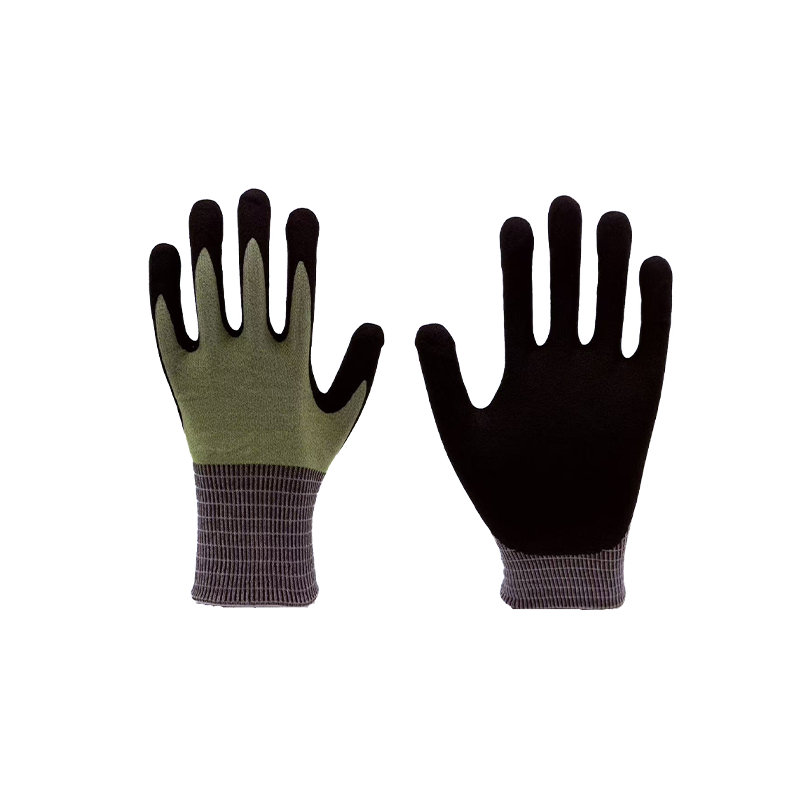 18-koon harmaat A5 viiltosuojatut käsineet Tarkista tämä 18-koon harmaa A5 viiltosuojakäsine, kun vertaat mekaanisia suojavaihtoehtoja; näkyvät tiedot kattavat vain tuotteen tunnistetiedot ja tiedustelut, eivät täydellisiä teknisiä tietoja. Näytä tuote →
Hankaus, repeämä ja puhkeaminen elävät samassa EN 388 -raportissa. Kuluminen lasketaan jaksoissa Taber-pyörän läpimurtoon (tasot 1-4, 100-8 000 sykliä), repeämä mitataan newtoneissa ja puhkaisu newtoneissa käyttämällä standardoitua mittapäätä. Yksinään ne näyttävät vähäisiltä; yhdessä he päättävät, kestääkö hanska yhden työvuoron vai viikon.
Laboratoriotuloksista tuotantotietoihin: Missä toleranssit elävät
Ohittava prototyyppi on työn alku, ei loppu. T&K:n todellinen tuotos on kirjallinen spesifikaatio, joka tuotantolinjalle mahtuu: kuitujen sekoitus ja lankojen määrä, neulan tiheys, pistotiheys, vuorauksen paino grammoina neliömetriä kohti, upotussyvyys, pinnoitteen nouto paria kohden, kovettumislämpötila ja -aika sekä kämmenen paksuusalue.
Sitten tulee osat, joita ostajat harvoin näkevät - luettelo asioista, jotka voivat muuttaa numeroa teknisten tietojen allekirjoittamisen jälkeen:
- Lankaerän vaihtelu. Kaksi toimittajaa voivat molemmat toimittaa "HPPE" eri lujuudella. Saapuva tarkastus säilytetyillä lankanäytteillä havaitsee tämän ennen kuin se saavuttaa neulojen.
- Neulan kuluminen ja ommeltiheys. Hieman löysä neulos vähentää kuidun päiden määrää pinta-alayksikköä kohden ja aiheuttaa mitattavissa olevan suorituskyvyn laskun.
- Upotussyvyys ja pinnoitteen paino. Syvempi nitriilikuppaus parantaa kulutuskestävyyttä ja pitoa, mutta lisää painoa, vähentää kätevyyttä ja muuttaa käsineen käyttäytymistä märkänä.
- Kovettumista ja kosteutta. Alikovettunut pinnoite pysyy tahmeana; ylikuivatut vuoraukset muuttuvat hauraiksi. Pelkästään säilytyskosteus voi muuttaa leikkaustulosta huomattavasti.
- Käsineen geometria. Pituus, kämmenen leveys ja peukalon kulma ovat mittatoleransseja, ja ne päättävät istuvuuden – mikä ratkaisee, kuinka kauan joku todella käyttää käsinettä, turvamuuttuja, jota ei pöytätesti saa kiinni.
Tästä syystä kurinalaiset tehtaat testaavat kolmessa kohdassa: saapuva lanka, ensimmäiset näytteet linjalta ja valmiit erät ennen lähetystä. Keskipiste on siellä, missä useimmat ongelmat saadaan kiinni halvalla; viimeinen kohta on se, missä he lakkaavat olemasta asiakkaan ongelma.
Kemialliset, lämpö- ja iskutestit: Käsinelaboratorion hitaampi puolisko
Viiltosuojaus saa huomion, mutta kemiallinen ja lämpötestaus kestää kauemmin, maksaa enemmän ja tuottaa väitteet useimmiten väärin luettuna.
Standardin EN ISO 374-1 mukainen kemikaalinkestävyys koskee läpäisyä, ei roiskeita. Swatch asennetaan kennoon, altistuskemikaalia levitetään toiselle puolelle ja laboratorio mittaa, kuinka kauan, kunnes se on havaittavissa toisella puolella. Tyyppi A edellyttää suorituskykyä vähintään kuutta kemikaalia vastaan, joiden läpäisyaika on 30 minuuttia tai enemmän; Tyyppi B tarvitsee kolme; Tyyppi C, yksi. Erillinen hajoamiskoe tarkistaa, muuttuuko materiaali fyysisesti kosketuksen jälkeen.
Kaksi käytännön varoitusta on voimassa. Läpäisyä mitataan kontrolloidussa lämpötilassa, yleensä noin 22-23 celsiusasteessa, ja läpäisyajat laskevat lämpötilan noustessa. Ja liuotinseos ei ole sama kuin sen yksittäiset komponentit, joten tyypin A luokitus kuudessa nimetyssä kemikaalissa ei automaattisesti kata prosessisi käyttämää seosta.
 Tyypin A kemialliset suojakäsineet Tutustu tyypin A kemikaalisuojakäsineisiin, mukaan lukien 13-kokoinen aramidi neopreeni ja vesipohjaiset PU-rakenteet kemikaalien valmistukseen, petrokemian ja laboratoriotehtäviin. Näytä tuote →
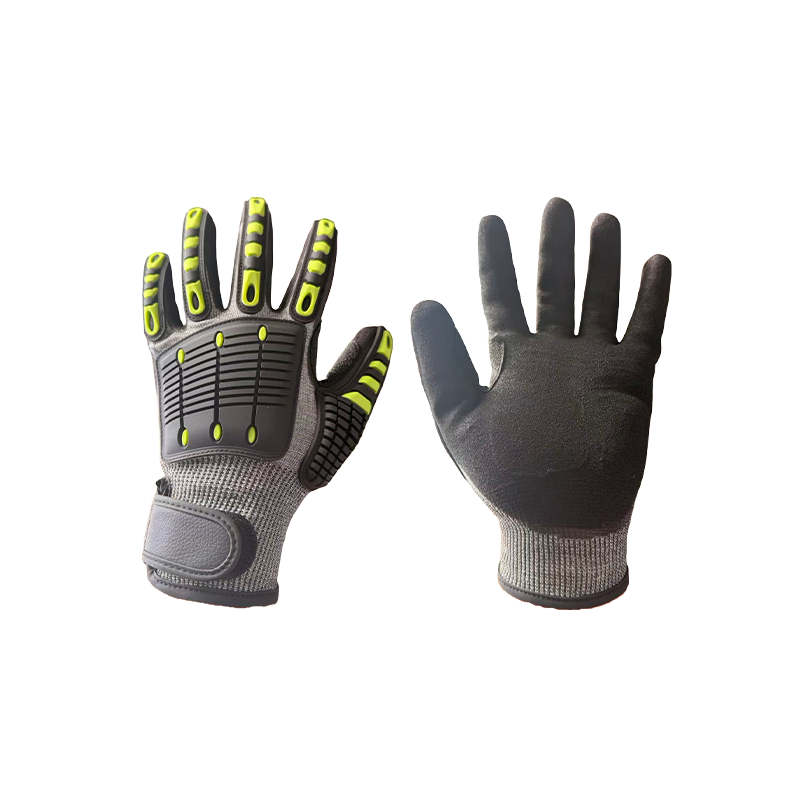
Standardin EN 407 mukainen lämpötestaus raportoi jopa kuusi erillistä ominaisuutta, mukaan lukien jälkiliekkiaika, kosketuslämpö 100, 250, 350 ja 500 celsiusasteessa, konvektiivinen lämpö, säteilylämpö ja sulan metallin roiskeet. Yksi hanska on harvoin vahva kaikissa kuudessa. Iskutestaus ANSI/ISEA 138 -standardin mukaan lajittelee selkäsuojan kolmeen tasoon perustuen rystysten ja sormien kohdalta mitattuun huippuvoimaan, mikä tarkoittaa, että pehmusteen geometrialla on väliä yhtä paljon kuin pehmusteen paksuudella.
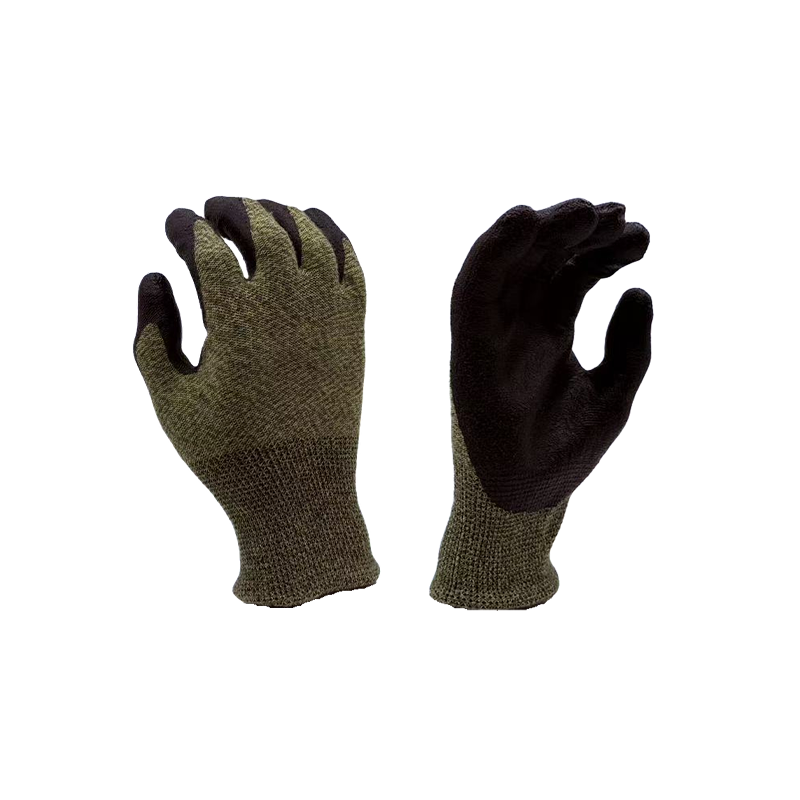
 Paloa ja viiltoa kestävät lämpösuojakäsineet Tarkista tämä paloa hidastava ja viiltosuojattu käsine lämpösuojausvaihtoehdoissa; yksityiskohtaisia EN 407 ja leikkauskestävyyden määrityksiä ei näytetä. Näytä tuote →
Käsinetestit, standardit ja mikä muuttaa numeroa
Kun vertaat kahta tietolomaketta, vertaa menetelmää ja tulosta. Alla olevassa taulukossa on lueteltu testit, jotka näkyvät useimmiten käsisuojaustietolomakkeessa, ja muuttujat, jotka muuttavat tulosta hiljaa.
| Test | Viitestandardi | Mitä raportoidaan | Mikä yleensä muuttaa tulosta |
|---|---|---|---|
| Leikkauskestävyys | ASTM F2992 (TDM-100) ja ISO 13997 | Voima grammoina (A1 - A9) tai newtoneina (A - F) | Terän kuluminen, näytteen kireys, lankaerä, kosteus näytteessä |
| Hankaus, repeämä, puhkaisu | EN 388:2016 | Kierrokset läpimurtoon, repäisyvoima, puhkaisuvoima | Pinnoitteen paksuus, pyörän karkeus, kupongin valmistelu |
| Kemiallinen läpäisy | EN ISO 374-1 | Läpäisyaika kemikaalia kohti, tyyppi A, B tai C | Lämpötila, seokset, tilkun paksuus ja sijainti |
| Kuuma ja liekki | EN 407 | Jälkiliekkiaika, kosketuslämpö Celsius-asteina, roiskekestävyys | Kankaan paino, kosteus, pesujaksot |
| Vaikutus | ANSI/ISEA 138 | Lähetetyn voiman huippu, tasot 1-3 | Pehmusteen geometria, johon rysty on lyöty, lämpötila |
| Visuaalinen ja ulottuvuus QC | ISO 2859-1 -näytteenotto | Vikaprosentti, pituus, kämmenen paksuus | Näytteenottosuunnitelma, mittausmittari, kuka mittaa |
Mitä kysyä ennen kuin hyväksyt käsineeritelmän
Lyhyt kysymysluettelo kertoo sinulle yhdessä sähköpostissa, onko toimittajan T&K todellista:
- Mitattiinko raportoitu taso valmiista, päällystetystä käsineestä vai paljaasta vuorauksesta?
- Oma vai kolmannen osapuolen laboratorio, ja mikä? Talon sisäinen testaus mahdollistaa nopean iteraation; akkreditoitu ulkopuolinen vahvistaa sen itsenäisesti. Vahvat valmistajat käyttävät molempia.
- Kuinka monta näytettä, kuinka monesta tuotantoerästä ja testattu minä päivänä?
- Näetkö kalibrointitiedot - terien lukumäärä leikkaustestissä, punnituskennon kalibrointipäivämäärä, näytteiden käsittely ennen testausta?
- Säilytetäänkö säilytettyjä näytteitä eränumeroittain ja kuinka kauan?
- Mitä uusintatestejä muutos laukaisee: uusi langantoimittaja, uusi neulamittari, uusi kastolinja, uusi kovetusprofiili?
- Mitä hyväksymistasoa sovelletaan visuaalisiin ja mittavirheisiin, ja kuka allekirjoittaa ennakkoraportin?
Jos määrität edelleen itse spesifikaatiota, tämä opas valitse viiltosuojakäsineet käy läpi tasojen yhteensovittamisen tehtäviin tarkemmin.
FAQ
Voiko yhdessä käsineessä olla sekä ANSI-leikkaustaso että EN-leikkaustaso?
Kyllä, ja monet korkean suorituskyvyn vuoraukset tekevät - mutta ne ovat erillisiä tuloksia erillisistä menetelmistä. Kysy mihin standardiin kukin numero kuuluu, ennen kuin vertaat sitä toiseen tuotteeseen.
Onko korkeampi leikkaustaso aina parempi?
Ei. Korkeammat tasot tarkoittavat yleensä raskaampia vuorauksia, paksumpia pinnoitteita ja vähemmän kätevyyttä, ja kätevyys ratkaisee, käytetäänkö käsinettä ollenkaan. Leikkauskestävyys ei myöskään kerro mitään puhkaisusta, kemiallisesta läpäisystä tai lämmöstä.
Kuinka usein tuotantoerä tulee testata uudelleen?
Kemikaali- ja lämpöväitteissä eräkohtainen on turvallinen lähtötaso. Leikkaukselle, erää tai määritettyä erää kohti on yleistä, sekä uusintatesti aina, kun lanka-, mitta-, pinnoite- tai kovetusasetukset muuttuvat.
Miksi kaksi käsinettä, joissa on sama A5-merkki, tuntuvat niin erilaisilta?
Koska etiketti kuvaa yhtä mitattua ominaisuutta. Vaipan paino, mitta, pinnoitemateriaali, upotussyvyys ja mitoitus vaihtelevat toisistaan riippumatta – ja ne käyttäjät tuntevat neljän tunnin käytön jälkeen.
Mihin testaus sopii tehtaan lattialle
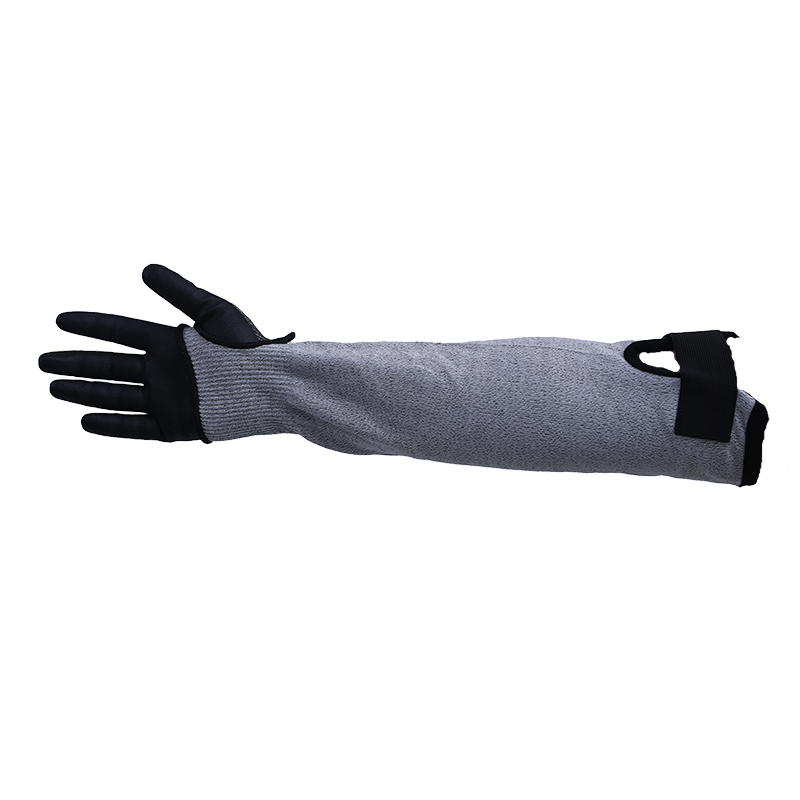
Laboratorio auttaa vain, jos se sijaitsee tuotantolinjan vieressä. Tämän sivuston takana oleva valmistaja on valmistanut käsisuojaimia Rugaossa, Jiangsussa vuodesta 2010 lähtien, ja se on toiminut integroituna tutkimus-, tuotanto-, laaduntarkastus- ja jälkimyyntiorganisaationa vuodesta 2013 lähtien 10 000 neliömetrin alueella, joka sisältää 4 500 neliömetriä tuotantotilaa ja oman laboratorion. Valikoima ulottuu ANSI A2:sta A8:aan viiltosuojaukseen upotettujen, mekaanisten, lämpö- ja kemiallisten käsineiden sekä hihojen ja käsivarsien suojauksen kautta, joten erittely voidaan täyttää yhdestä lähteestä useiden koottujen sijaan.
Sivusto sijaitsee Jangtse-joen suistossa lähellä Shanghaita, mikä pitää näytelähetykset ja kolmannen osapuolen vahvistusjaksot lyhyinä. Jos haluat nähdä, kuinka tietty leikkaustaso, pinnoite tai kemiallinen väite voidaan täyttää, pyydä tarjous hakemuksesi tiedoilla ja standardeilla, jotka sinun on täytettävä.